Сухая абразивоструйная очистка до Sa1, Sa2, Sa2.5, Sa3 по ISO 8501-1
Наиболее эффективный метод для удаления отслоившейся краски, ржавчины и старого покрытия с использованием абразивов типа песка, гравия и дроби под высоким давлением. Степень абразивоструйной обработки, подходящей для соответствующего покрытия, зависит от некоторого числа факторов, наиболее важными из которых являются: тип выбранной системы покрытия и условия эксплуатации. Как правило, для металлоконструкций, эксплуатирующихся в агрессивных атмосферах, требуемым стандартом очистки является Sa2.5. Для условий погружения в агрессивные жидкости стандарт очистки может быть повышен до Sa3. До пескоструйной обработки поверхность металлоконструкций должна быть обезжирена и удален весь выброс металла из сварных швов при оплавлении. Сварные швы, металлические заусенцы и острые ребра, обнаруженные до абразивоструйного процесса должны быть сглажены. Профиль поверхности, полученный в течение пескоструйной обработки, важен и будет зависеть от используемого абразива, давления воздуха и применяемой методики. Слишком низкая шероховатость может не обеспечить достаточного сцепления покрытия с металлом, в то время как слишком большая шероховатость может привести к неровному покрытию (утоньшению на максимумах), возможно ведя к преждевременной порче, особенно для тонкослойных покрытий. Ниже в таблице представлена краткая характеристика типичных профилей шероховатости, полученных при использовании различных типов абразива.
| Тип абразива | Размер ячейки | Максимальная высота профиля |
|---|---|---|
| Мелкий песок | 80 | 37 микрон |
| Крупный песок | 12 | 70 микрон |
| Железная дробь | 14 | 90 микрон |
| Купершлак 1,5-2,0 мм | - | 75-100 микрон |
| Железный абразив G16 | 12 | 200 микрон |
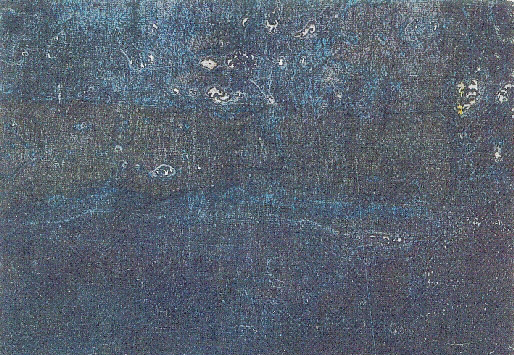
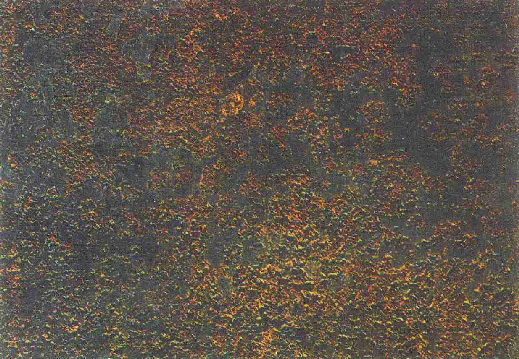
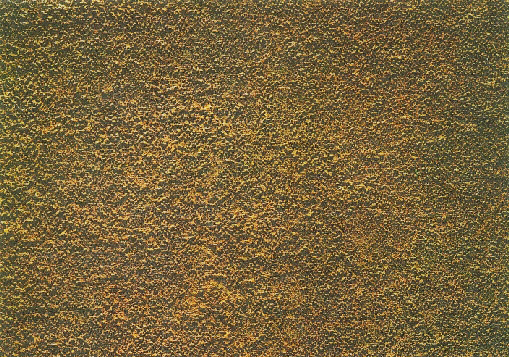
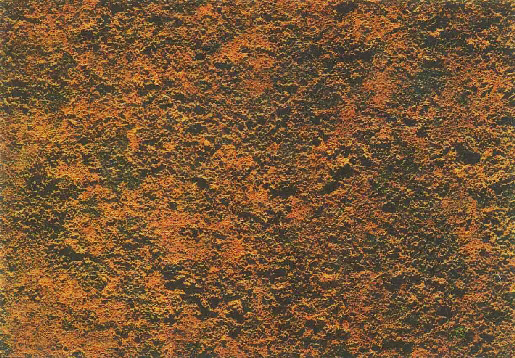
После завершения очистки, подготовленную поверхность необходимо полностью продуть сухим обезжиренным воздухом, чтобы удалить пыль и песок. Ниже приведены состояния необработанной стальной поверхности до начала очистных работ и результаты очистки абразивоструйным способом до степеней Sa1, Sa2, Sa2.5 и Sa3 в соответствии со стандартом ИСО 8501-1.
Исходное состояние стали
A
Степень A. Стальная поверхность в основном покрыта прочной прокатной окалиной, но ржавчины мало или вообще нет.
B
Степень B. Стальная поверхность начала ржаветь и окалина отваливается хлопьями.
C
Степень C. Стальная поверхность, с которой окалина отвалилась из-за коррозии или очищена, но при нормальной видимости заметна легкая точечная коррозия.
D
Степень D. Стальная поверхность, на которой окалина отвалилась из-за коррозии, повсюду видна точечная коррозия.
Лёгкая струйная очистка
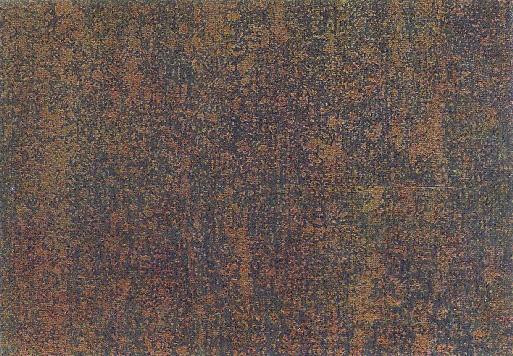
B Sa1
Легкая струйная очистка, стандарт B Sa1. При осмотре без увеличения, поверхность должна быть свободна от видимого масла, жира, грязи, окалины, ржавчины, краски, посторонних частиц, имеющих плохую адгезию к поверхности.
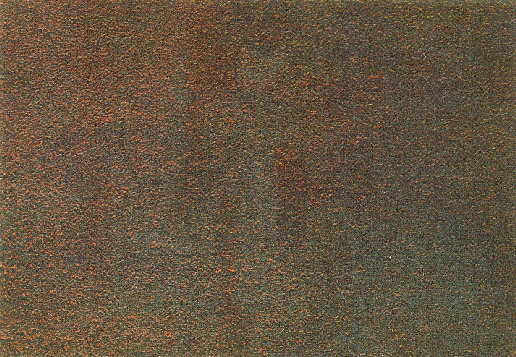
C Sa1
Легкая струйная очистка, стандарт С Sa1. При осмотре без увеличения, поверхность должна быть свободна от видимого масла, жира, грязи, окалины, ржавчины, краски, посторонних частиц, имеющих плохую адгезию к поверхности.
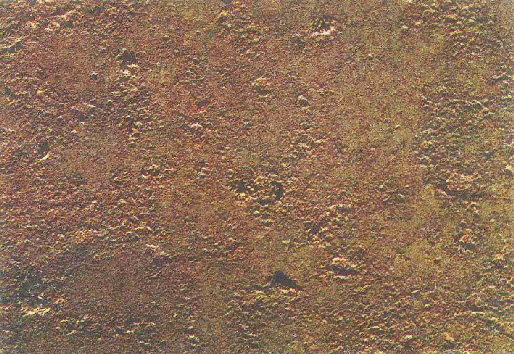
D Sa1
Легкая струйная очистка, стандарт D Sa1. При осмотре без увеличения, поверхность должна быть свободна от видимого масла, жира, грязи, окалины, ржавчины, краски, посторонних частиц, имеющих плохую адгезию к поверхности.
Тщательная струйная очистка
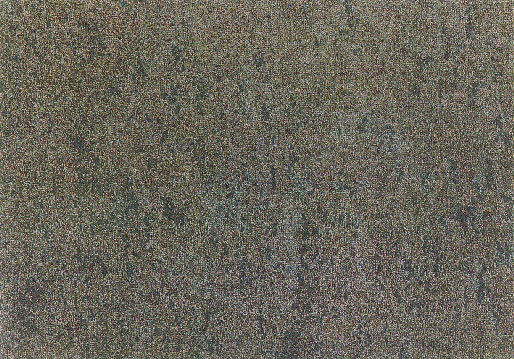
B Sa2
Тщательная струйная очистка, стандарт B Sa2. При осмотре без увеличения, поверхность должна быть свободна от видимого масла, жира, грязи, прокатной окалины, ржавчины, краски и посторонних частиц. Любое остаточное загрязнение должно иметь хорошую адгезию к поверхности.
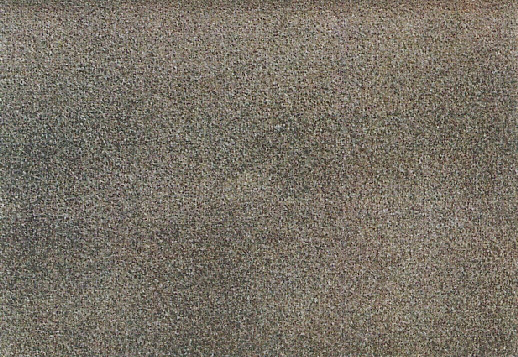
C Sa2
Тщательная струйная очистка, стандарт С Sa2. При осмотре без увеличения, поверхность должна быть свободна от видимого масла, жира, грязи, прокатной окалины, ржавчины, краски и посторонних частиц. Любое остаточное загрязнение должно иметь хорошую адгезию к поверхности.
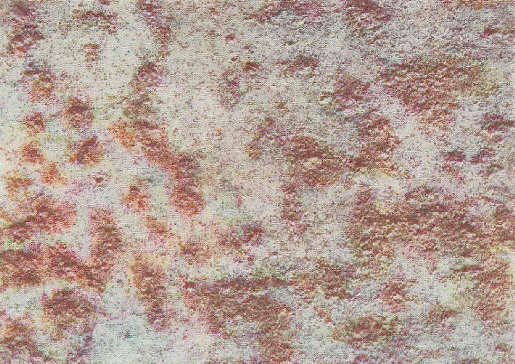
D Sa2
Тщательная струйная очистка, стандарт D Sa2. При осмотре без увеличения, поверхность должна быть свободна от видимого масла, жира, грязи, прокатной окалины, ржавчины, краски и посторонних частиц. Любое остаточное загрязнение должно иметь хорошую адгезию к поверхности.
Очень тщательная струйная очистка
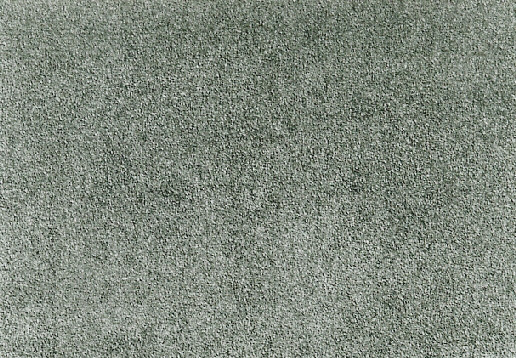
A Sa2,5
Очень тщательная струйная очистка, стандарт A Sa2,5. При осмотре без увеличения, поверхность должна быть свободна от видимого масла, жира, грязи, прокатной окалины, ржавчины, краски и посторонних частиц. Любые остатки загрязнений имеются только в виде легких пятен, в форме пятен или полос.
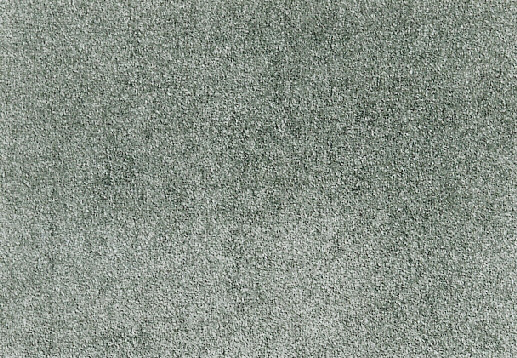
B Sa2,5
Очень тщательная струйная очистка, стандарт B Sa2,5. При осмотре без увеличения, поверхность должна быть свободна от видимого масла, жира, грязи, прокатной окалины, ржавчины, краски и посторонних частиц. Любые остатки загрязнений имеются только в виде легких пятен, в форме пятен или полос.
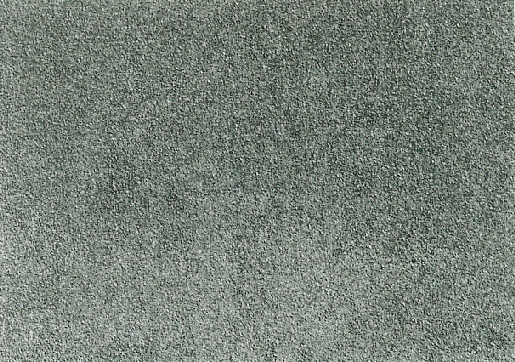
C Sa2,5
Очень тщательная струйная очистка, стандарт C Sa2,5. При осмотре без увеличения, поверхность должна быть свободна от видимого масла, жира, грязи, прокатной окалины, ржавчины, краски и посторонних частиц. Любые остатки загрязнений имеются только в виде легких пятен, в форме пятен или полос.
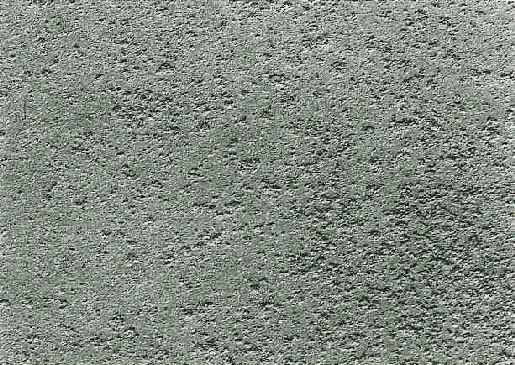
D Sa2,5
Очень тщательная струйная очистка, стандарт D Sa2,5. При осмотре без увеличения, поверхность должна быть свободна от видимого масла, жира, грязи, прокатной окалины, ржавчины, краски и посторонних частиц. Любые остатки загрязнений имеются только в виде легких пятен, в форме пятен или полос.
Очистка до визуально чистой стали
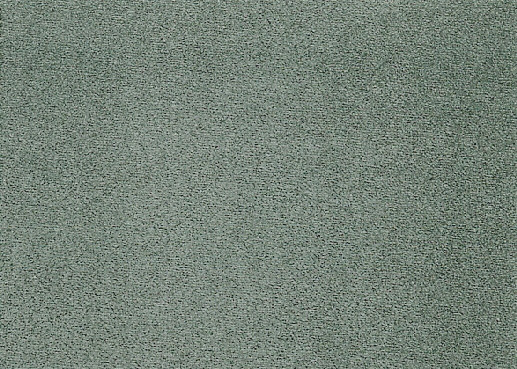
A Sa3
Струйная очистка до визуально чистой стали, стандарт A Sa3. При осмотре без увеличения, поверхность должна быть свободна от видимого масла, жира, грязи, прокатной окалины, ржавчины, краски и посторонних частиц. Она должна иметь однородный металлический цвет.
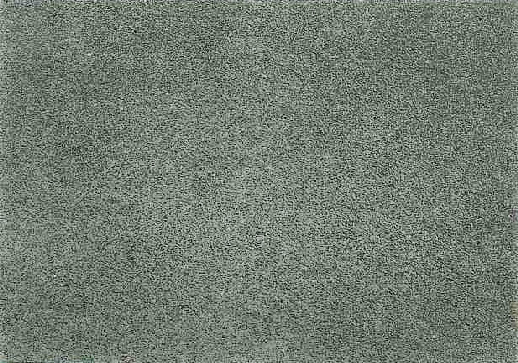
B Sa3
Струйная очистка до визуально чистой стали, стандарт B Sa3. При осмотре без увеличения, поверхность должна быть свободна от видимого масла, жира, грязи, прокатной окалины, ржавчины, краски и посторонних частиц. Она должна иметь однородный металлический цвет.
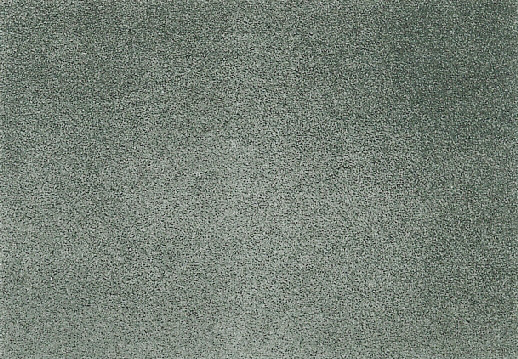
C Sa3
Струйная очистка до визуально чистой стали, стандарт C Sa3. При осмотре без увеличения, поверхность должна быть свободна от видимого масла, жира, грязи, прокатной окалины, ржавчины, краски и посторонних частиц. Она должна иметь однородный металлический цвет.
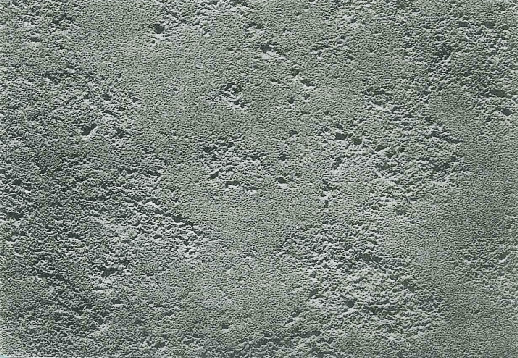
D Sa3
Струйная очистка до визуально чистой стали, стандарт D Sa3. При осмотре без увеличения, поверхность должна быть свободна от видимого масла, жира, грязи, прокатной окалины, ржавчины, краски и посторонних частиц. Она должна иметь однородный металлический цвет.